焊接机器人在汽车零部件自动化生产线中的应用现状
📅 2026-10-17
🔖 点焊机,排焊机,对焊机,滚焊机,碰焊机,龙门点焊机,储能点焊机,中频点焊机,自动点焊机,焊接机器人
在汽车白车身及底盘零部件车间,焊接机器人早已不是新鲜事物。一条年产30万套副车架的自动化线,往往密集部署15-20台六轴机器人,节拍控制在65秒以内。但真正决定焊点质量与产线柔性的,往往不是机器人本体,而是末端集成的点焊机与焊接机器人的匹配程度。
为什么中频与储能成为主流选择
传统工频交流焊机在焊接镀锌高强钢时,飞溅率常超过8%,电极寿命不足800点。而中频点焊机凭借1000Hz以上的逆变频率,将电流控制精度提升至±2%,飞溅率可压到3%以下。对于热成型钢与铝合金混合车身,储能点焊机则利用电容瞬间放电,在2-3ms内完成能量释放,热影响区更窄,尤其适合螺母凸焊与精密结构件。
多形态焊机在产线中的分工
汽车零部件种类繁多,单一焊机形态无法通吃:
- 龙门点焊机:用于门槛梁、B柱等长尺寸件,配合伺服滑台实现多点连续焊接;
- 排焊机与滚焊机:常见于油箱、消声器纵缝,滚焊速度可达6m/min;
- 对焊机与碰焊机:专攻线材、螺栓与板材的端面连接,如座椅骨架钢丝网;
- 自动点焊机:集成于机器人第七轴,完成在线修磨与电极更换。
机器人集成中的真实痛点
不少工厂将点焊机直接挂载到机器人法兰盘后,发现节拍反而变慢。原因在于:机器人负载与焊钳重心不匹配,导致高速运行轨迹抖动,焊点偏移超0.5mm。宇辰机电在多个座椅骨架与制动踏板项目中,采用中频点焊机配合轻量化C型焊钳,将机器人负载控制在150kg以内,重复定位精度稳定在±0.08mm。
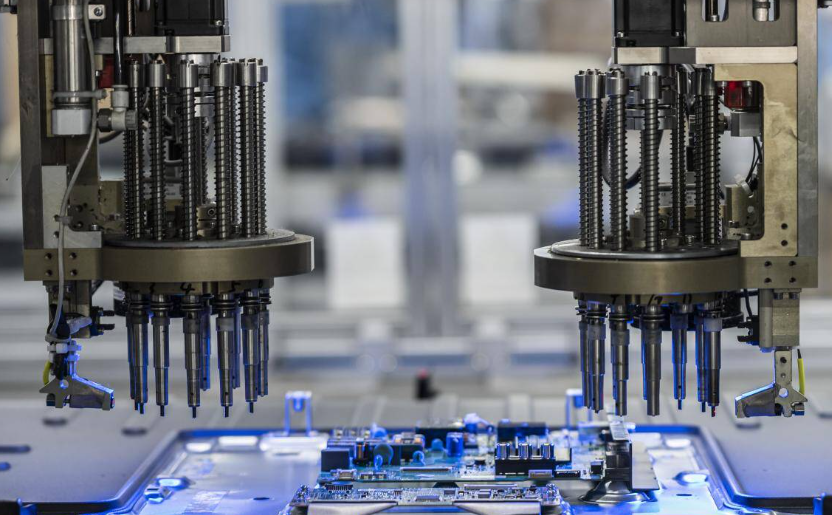
另一个隐性问题是焊接参数与板材批次波动的耦合。建议在焊接机器人工作站中引入自适应电流补偿模块,每500点自动校准一次电极磨损量。对于龙门点焊机与排焊机组合的柔性线,可建立焊接参数数据库,按零件号调用对应储能点焊机或中频点焊机的放电曲线,减少换型调试时间40%以上。