自动点焊机在汽车零部件批量生产中的应用现状与工艺优化方向
📅 2026-10-08
🔖 点焊机,排焊机,对焊机,滚焊机,碰焊机,龙门点焊机,储能点焊机,中频点焊机,自动点焊机,焊接机器人
汽车白车身约由3000-5000个焊点连接而成,其中80%以上依赖电阻焊完成。当节拍要求压缩到45-60秒/件时,人工点焊的一致性瓶颈愈发明显——电极压力波动±15%、焊接电流偏差±8%都会直接反映在焊点熔核直径上。这正是自动点焊机在批量生产中加速替代手工工位的原因。
批量产线的现实图景
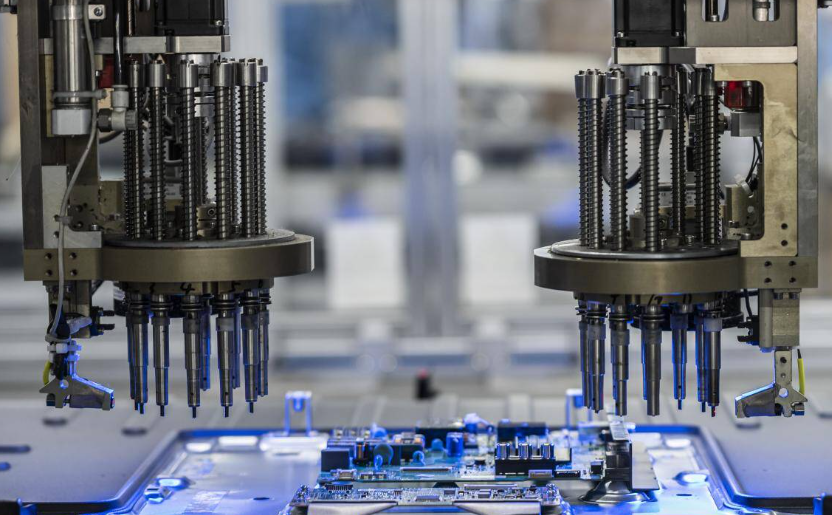
目前国内主流汽车零部件工厂的自动焊接单元,通常由龙门点焊机或焊接机器人搭配伺服焊钳构成。前者适合车门框、座椅骨架等大尺寸规则工件,后者在车身底板、侧围等三维曲面件上更灵活。中频逆变电源的普及率已超过60%,相比传统工频交流,中频点焊机把电流控制精度提升到±2%,电极寿命延长约30%。
工艺优化的三个着力点
- 电极压力闭环:伺服焊钳实现压力曲线可编程,针对镀锌板预热阶段采用软接触,减少飞溅。
- 电流自适应:基于动态电阻反馈的储能点焊机与中频电源联动,补偿板材厚度公差。
- 焊点定位补偿:机器人离线编程结合视觉寻位,将累积误差控制在±0.3mm以内。
选型时的关键判断
并非所有工件都适合自动点焊。对于线径较大的钢丝网片,排焊机的多电极同步加压效率更高;对接头类零件则优先考虑对焊机;密封焊缝场景下滚焊机的连续搭接更可靠。而碰焊机在螺母、螺柱等凸焊工位仍不可替代。产线规划时,建议按焊点密度、板材组合和节拍要求做矩阵评估,避免盲目追求全自动。
随着一体化压铸件增多,自动点焊机正从单一执行单元向工艺数据节点演进。焊接电流、电极位移、动态电阻等参数实时上传MES,配合龙门点焊机的大行程优势,一条柔性线可兼容3-5种车型的混流生产。佛山市宇辰机电科技有限公司在电阻焊设备集成领域持续投入,针对高强钢与铝硅涂层板的焊接窗口开展工艺验证,为零部件企业提供从单机到产线的适配方案。