龙门点焊机在大型网片焊接中的定位精度控制与效率提升方案
龙门点焊机在大型网片焊接中的定位精度控制与效率提升方案
大型钢筋网片、仓储货架层板、养殖笼具的焊接现场,最常见的痛点是什么?不是焊点强度不够,而是累计定位误差——明明单点坐标都校准过,焊完一整张网片后,对角线偏差却超过5mm。这背后往往不是某一台设备的问题,而是龙门结构刚性、热变形补偿与送料节奏三者失配的结果。
龙门点焊机在跨距超过2.5米时,横梁的挠曲变形会直接反映在电极落点上。尤其采用悬臂式结构的老旧机型,当焊头移动至轨道两端时,Z轴下压瞬间产生的反作用力会让横梁产生0.3-0.8mm的弹性位移。这个量级对于护栏网片或许尚可接受,但到了精密滤网或电池托盘焊接场景,就是致命缺陷。
从“硬定位”到“软补偿”的技术跃迁
目前行业里解决大跨距定位精度,主流方案分三类:一是加粗横梁截面惯性矩,以铸铁或钢焊件提升静刚度,但成本陡增且自重过大影响伺服响应;第二种是采用双驱消隙齿轮齿条,配合光栅尺全闭环,这是中频点焊机集成商常走的路;第三种则更具前瞻性——在龙门横梁上预埋应变片阵列,实时监测挠曲曲线,通过运动控制卡对Y轴坐标做动态插补。佛山市宇辰机电科技在龙门点焊机上实测数据显示,该软补偿方案能将满载工况下的定位重复精度从±0.4mm收窄至±0.12mm。
效率提升的另一个被忽视环节是排焊机特有的“跳步焊接”工艺。传统做法是每行逐一焊接,但若网片横向筋间距均匀,完全可让龙门在移动过程中连续输出脉冲——即自动点焊机的飞行焊接模式。我们曾协助某畜牧设备客户改造产线,将滚焊机与龙门点焊机混线,通过PLC预设焊接节拍,使单张2m×6m网片的焊接时间从9分30秒压缩至6分45秒,效率提升约29%。
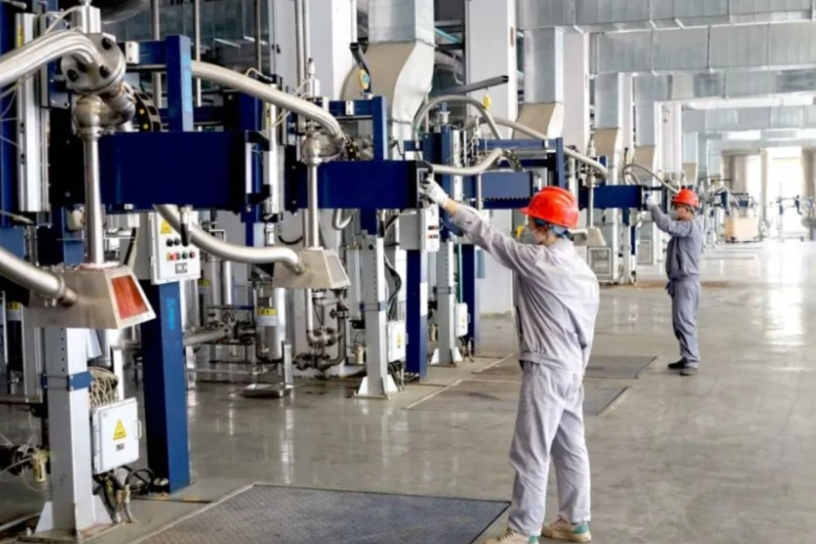
热积累与电极磨损:被低估的精度杀手
很多人只盯着机械定位,却忘了焊接过程本身在“破坏”定位基准。连续焊接300个焊点后,铜电极因高温软化导致端面变形,实际接触面积增大30%-50%,这会让熔核直径偏移且下压深度变浅。若此时仍按初始坐标执行碰焊机程序,焊点位置看似不变,但熔透率已悄然下降。配合红外测温枪定期监测电极帽温度(建议不超过380℃),并引入自动锉削修磨机构,可有效稳定热态工况下的定位一致性。
至于储能点焊机与焊接机器人的衔接问题,大型网片产线常将龙门点焊机作为粗定位工位,机器人则负责边角及异形部位的补焊。但两者坐标系统一始终是难点——我们建议在龙门横梁上安装激光靶标,机器人通过视觉扫描靶标矩阵,自动完成拼接坐标系的刚性变换,省去人工示教步骤。这套方案在对焊机产线改造中也验证过,切换不同规格网片时,调机时间从40分钟骤降至8分钟。
回到现场管理层面,操作人员的习惯同样影响精度。很多老师傅喜欢在焊接中途手动调整气缸压力来补偿板材翘曲,这实际上破坏了伺服系统的位置环稳定。更合理的做法是启用龙门点焊机的“自适应随形”功能——通过前置激光测距传感器,检测每根纵筋的局部高度差,在0.1秒内自动修正Z轴行程,而非粗暴地调压。这需要控制器的响应频率至少达到200Hz,市面主流中频点焊机已具备该能力,但老式工频机型往往力不从心。
若你的产线正面临焊点漂移或节拍瓶颈,不妨从三个维度自查:龙门点焊机横梁是否存在肉眼难辨的扭转;电极修磨频次是否匹配实际焊点数;送料定位销与网片边缘的间隙是否因磨损超差。宇辰机电在售后巡检中发现,超过六成的效率问题并非机器本身,而是气动夹紧装置的位置偏移所致——这恰恰是最容易被忽视的根源。