自动点焊机在汽车零部件批量生产中的应用案例解析
📅 2026-10-02
🔖 点焊机,排焊机,对焊机,滚焊机,碰焊机,龙门点焊机,储能点焊机,中频点焊机,自动点焊机,焊接机器人
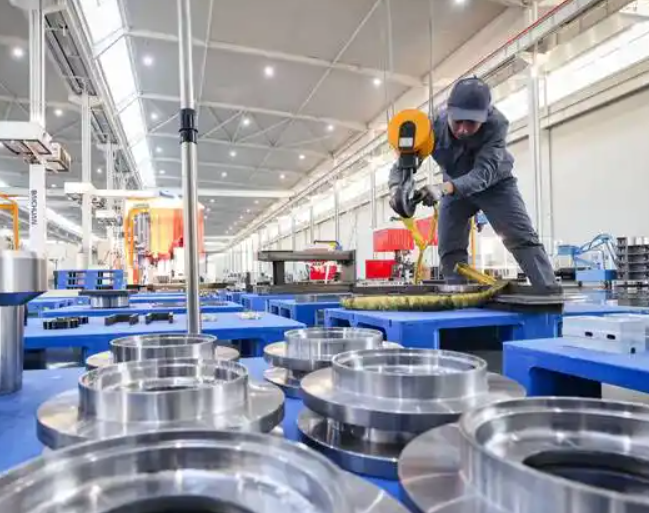
在汽车座椅骨架、门槛梁加强件等薄板冲压件的批量生产中,一台自动点焊机的节拍稳定性往往决定了整条产线的日产能。佛山某汽配厂去年导入宇辰机电的龙门点焊机配合焊接机器人工作站后,单件焊接时间从原来的42秒压缩至28秒,电极修磨周期也从800点延长到1500点。这背后的工艺逻辑值得拆解。
一、案例参数与配置
该产线主要焊接1.2mm冷轧板与1.5mm镀锌板搭接接头,焊点直径要求Φ6mm,拉剪力≥3.8kN。核心设备选型如下:
- 焊接电源:中频点焊机(1000Hz逆变,输出电流稳定度±2%)
- 执行机构:龙门点焊机架构,配六轴焊接机器人
- 辅助设备:储能点焊机用于铜编织带与端子的对焊工序
整线还集成了排焊机完成多焊点同步作业,以及一台滚焊机用于密封槽的连续缝焊。
二、工艺调试关键步骤
- 电极压力标定:先以0.25MPa预压,再升至0.4MPa焊接压力,避免镀锌层飞溅
- 电流爬升测试:中频点焊机从8kA逐步升至12kA,找到最小飞溅临界点
- 焊接机器人轨迹示教:确保碰焊机电极与工件垂直度偏差<1.5°
调试中发现,镀锌板焊接时电极端面易粘锌,需将修磨频率设为每120点一次。而对焊机用于铜端子连接时,必须采用储能点焊机,否则热影响区过大会导致端子退火。
三、常见问题与对策
批量生产中最典型的异常是虚焊。排查顺序建议:先查电极是否偏心,再查中频点焊机的次级回路是否松动,最后确认工件表面是否有防锈油残留。另一个高频问题是龙门点焊机下电极臂的刚性不足,表现为焊点压痕深浅不一——此时需更换加厚臂或增加随动补偿。
从成本角度看,这套方案将电极帽消耗降低了约35%,但初期对焊机与滚焊机的联调耗时较长。宇辰机电的技术团队在现场用了3天完成参数固化,目前该产线已稳定运行11个月,日均焊点数量超过24000个。