佛山市宇辰机电点焊机与排焊机核心参数对比及选型参考
📅 2026-09-17
🔖 点焊机,排焊机,对焊机,滚焊机,碰焊机,龙门点焊机,储能点焊机,中频点焊机,自动点焊机,焊接机器人
在金属薄板焊接场景中,点焊机与排焊机是两类最常见的电阻焊设备。前者适合单点、多位置离散焊点,后者则面向连续、阵列式焊点需求。宇辰机电在佛山深耕电阻焊领域多年,经常遇到客户询问:同一工件,到底该选点焊机还是排焊机?本文从原理和参数层面做一次系统梳理。
一、工作原理的本质差异
点焊机通过上下电极对工件加压,利用变压器输出低电压大电流,在接触面产生焦耳热形成熔核。而排焊机本质上是多电极点焊的集成形态——一排电极同时下压,一次通电完成多个焊点,效率成倍提升。
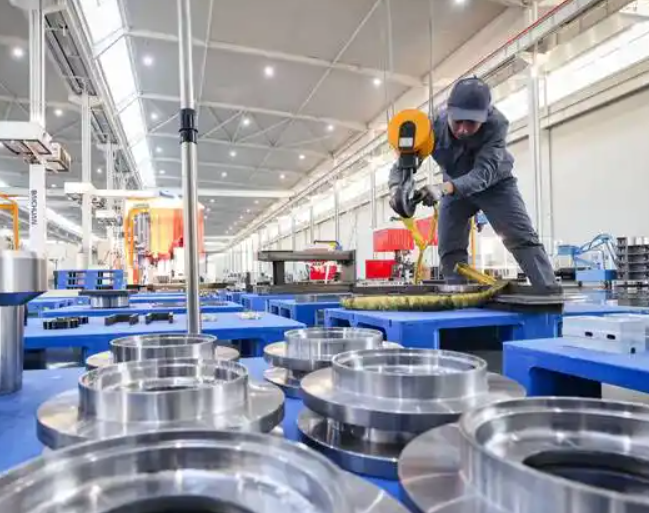
宇辰机电目前覆盖的品类包括对焊机、滚焊机、碰焊机、龙门点焊机、储能点焊机、中频点焊机、自动点焊机及焊接机器人集成方案,选型前需要先明确焊接节拍与焊点密度。
二、核心参数对比
以宇辰机电典型机型为例,关键参数差异如下:
- 点焊机:输出电流5–80kA,加压方式多为气动或伺服,适合0.3–3mm碳钢、不锈钢及镀锌板。
- 排焊机:电极数量4–24组可定制,单次焊接节拍可控制在1–3秒,适合网片、货架层板等大批量生产。
- 中频点焊机:直流输出,热效率比工频高约30%,焊点一致性更好,适合镀锌板和铝板。
- 储能点焊机:瞬时放电,峰值电流可达100kA以上,适合铜、银等导电率高的材料。
选型时不能只看电流上限。电极压力、通电时间、焊接变压器功率三者需要匹配。比如1.5mm冷轧板搭接焊,建议电极压力不低于2.5kN,通电时间控制在8–12周波。
三、实操选型建议
单件、多品种、焊点位置分散——优先考虑自动点焊机或焊接机器人柔性方案。批量大、焊点呈直线或矩阵排列——排焊机的产出优势非常明显。若工件为环形焊缝或密封焊缝,滚焊机比排焊更合适。对焊机则用于丝材、棒材的端面对接。
宇辰机电建议客户在选型前提供工件材质、板厚、焊点间距和日产能目标,我们会据此给出电极布局与变压器容量的匹配方案,避免“大机小用”或“小机硬撑”的情况。