储能点焊机与中频点焊机在五金制造中的工艺差异分析
五金制造车间里,电阻焊设备的选择往往决定了一条产线的效率上限。不少工厂在储能点焊机和中频点焊机之间反复权衡,却忽略了二者在放电特性、电极寿命和焊接质量上的本质差异。今天,我们从工艺角度拆解这两种设备的适用逻辑。
行业现状:产能竞赛下的设备分化
当前五金冲压、钣金和线材制品行业面临两大压力——材料厚度跨度大(0.3mm~6mm),以及节拍要求逐年攀升。传统工频交流点焊机因功耗高、控制粗糙逐渐退居二线,取而代之的是储能点焊机与中频点焊机两大阵营。前者依靠电容瞬间放电,后者采用逆变直流输出,看似都能完成焊接,但实际工艺窗口大相径庭。
以我们接触的广东地区客户为例,生产不锈钢餐具的厂家多倾向储能机型,而汽车零部件供应商则几乎清一色选择中频方案。这种分野并非偶然。
核心技术对比:放电曲线决定焊缝质量
储能点焊机的核心优势在于毫秒级电流峰值,其放电时间通常控制在3~10ms,适合镀锌板、铝板等导热快、易变形的薄板材料。但它的短板也很明显——电流波形不可实时调节,对焊点间距较密的排焊工艺(例如网片焊接)容易造成分流干扰。
反观中频点焊机,逆变频率1kHz~2kHz,通过闭环反馈可精准控制电流、压力和时间的阶梯变化。焊接不锈钢或高碳钢时,热影响区更小,飞溅减少约30%。尤其在龙门点焊机或自动点焊机集成方案中,中频电源的响应速度能配合机器人高速运动轨迹,实现每分钟60个焊点的连续作业。
- 储能点焊机:适合0.3-2mm薄板、有色金属、单点或间距较大的焊点;
- 中频点焊机:适合1-6mm中厚板、多层板、异种金属,以及需要多段焊接参数控制的复杂工件。
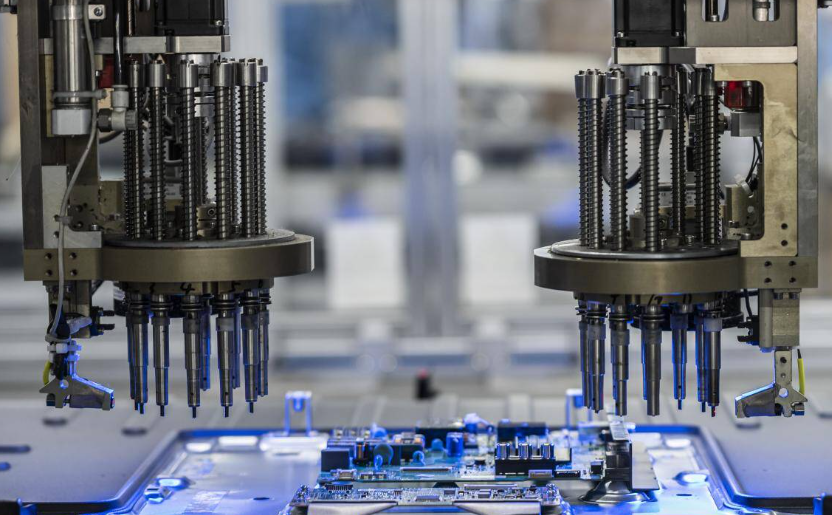
选型指南:别让设备迁就工艺
很多厂长问我:“能不能一台设备兼顾所有产品?”坦白讲,这不现实。如果你的产线以碰焊机(对焊)和滚焊机(缝焊)为主,那么储能电源几乎无法胜任连续滚焊的发热控制;而如果工件以细线材、小五金为主,上中频反而大材小用。
一个务实的判断方法是:看单点焊接周期是否小于1秒。若小于1秒,且材料厚度≤2mm,储能点焊机性价比更高;若工件需要多脉冲加热或保压时间超过100ms,中频是唯一选择。另外,考虑后续自动化升级,建议预留中频通讯接口(如Profibus或EtherCAT),方便接入焊接机器人或视觉定位系统。
应用前景:自动化产线中的角色再定义
随着五金制造向小批量、多品种转型,单一功能的焊接设备逐渐被柔性工作站取代。储能点焊机因其成本低、维护简单,仍会在标准件、家电外壳领域占据一席之地;而中频点焊机则更多与自动点焊机、龙门点焊机组合,配合机器人完成高节拍、高一致性的焊接任务。
佛山市宇辰机电科技有限公司在为客户规划产线时,会先做焊接工艺诊断——取样测试、电流曲线分析、金相检验,再推荐具体机型。毕竟,设备只是工具,工艺数据才是降本的关键。
回到开头的问题:储能还是中频?其实答案藏在你的工件图纸和产能报表里。如果还在纠结,不妨带着样品来我们实验室做一次试焊,用数据说话。